

¿Alguna vez has terminado una soldadura y encontrado esa capa oscura, rugosa y antiestética que parece resistirlo todo? No es suciedad ordinaria: es óxido de cromo en acero inoxidable, escoria vitrificada o residuos de fundente que, si no se eliminan correctamente, comprometen tanto la resistencia mecánica como la protección anticorrosiva de la pieza. Y ahí es exactamente donde entra el decapante de soldadura, una herramienta que muchos profesionales tienen en el taller pero pocos saben cuándo y cómo aplicar con precisión.
El problema no es solo estético. Dejar restos de fundente o zonas termicamente afectadas sin tratar puede convertir una soldadura impecable en un punto de fallo a medio plazo, especialmente en acero inoxidable expuesto a humedad o agentes químicos. Elegir el producto adecuado, gel, líquido o pasta, y aplicarlo en el momento justo marca la diferencia entre una unión que dura décadas y una que empieza a degradarse en meses.
¿Qué es exactamente un decapante de soldadura y para qué sirve?
Un decapante de soldadura es un producto químico diseñado para eliminar los óxidos, la escoria y los residuos que quedan sobre el metal tras el proceso de soldeo. No es un limpiador universal ni un desengrasante: tiene una función muy concreta. Actúa sobre la capa de óxido que el calor genera en la superficie metálica y que, si no se elimina, compromete tanto el aspecto final de la pieza como su resistencia a la corrosión.
Si alguna vez has soldado acero inoxidable y has visto esa aureola dorada o azulada alrededor del cordón, ya conoces el problema de primera mano. Usar decapante soldadura en el momento adecuado es lo que separa un acabado profesional de uno que envejece mal. Para explorar qué tipos existen según el material y el proceso, el catálogo de decapantes para soldadura es un buen punto de partida.
¿Cómo actúa el decapante sobre los óxidos y residuos de soldadura?
La mayoría de los decapantes contienen ácidos (como el nítrico o el fluorhídrico, según la formulación) que reaccionan con los óxidos metálicos y los disuelven de forma controlada. El metal base no se ve afectado si se respetan los tiempos de actuación indicados por el fabricante. Es una reacción química selectiva: ataca lo que sobra y deja intacta la estructura del cordón.
El resultado es una superficie limpia, uniforme y lista para recibir un tratamiento de acabado o para quedar a la vista tal como está. Sin ese paso, los óxidos actúan como punto de partida para la corrosión, especialmente en entornos húmedos o en contacto con productos químicos.
Disuelve los óxidos generados por el calor del proceso de soldeo sin atacar el metal base.
Restaura la capa de pasivación del acero inoxidable, que el calor destruye durante la soldadura.
Elimina la decoloración (zonas azuladas, doradas o grises) del entorno del cordón.
Prepara la superficie para sellados, pinturas o simplemente para un acabado limpio y homogéneo.
Reduce el riesgo de corrosión localizada en la zona afectada térmicamente.
Diferencias entre decapante, desengrasante y limpiador de soldadura
El desengrasante elimina aceites, grasas y restos de manipulación antes de soldar. El limpiador de soldadura (a veces llamado eliminador de escoria) actúa mecánica o químicamente sobre los residuos sólidos del proceso. El decapante, en cambio, trabaja a nivel molecular sobre los óxidos que el calor ha formado en la propia superficie del metal. Son tres herramientas distintas para tres momentos distintos.
Confundirlos es un error habitual, y suele costar caro: aplicar un desengrasante donde se necesita un decapante no resuelve el problema de la oxidación, y aplicar un decapante agresivo sobre una superficie que solo necesitaba una limpieza mecánica puede dañar el acabado. Cada producto tiene su momento.
¿Cuándo debes usar decapante?: señales que no debes ignorar
Ya sabes lo que hace el decapante sobre la superficie. La pregunta práctica es otra: ¿cómo reconoces que tu soldadura lo necesita antes de dar el cordón por terminado? No siempre es obvio, y saltarse este paso en el momento equivocado puede arruinar un trabajo que llevaba horas.
Señales visuales que indican que la zona de soldadura necesita decapado
La pista más clara es el color. Cuando el metal queda con una película azulada, amarilla o marrón alrededor del cordón, estás viendo óxidos de alta temperatura que no desaparecen solos. En acero inoxidable ese tono iridiscente es casi una firma: indica que la capa pasiva se ha alterado y sin decapante la pieza perderá resistencia a la corrosión. También debes fijarte en la escoria atrapada entre los cordones y en cualquier residuo blanquecino que deje el fundente tras una soldadura MIG o TIG.
Si la superficie presenta rugosidades irregulares o pequeñas incrustaciones que no ceden con un simple cepillado de alambre, el decapante soldadura es la herramienta adecuada para disolver esos restos sin agredir el metal base.
Coloración azulada, amarilla o marrón alrededor del cordón: son óxidos térmicos que deben eliminarse.
Residuos de fundente secos o blanquecinos que el cepillo no retira con facilidad.
Superficie iridiscente en inoxidable: señal de que la capa pasiva está comprometida.
Escoria atrapada entre pasadas en soldaduras multipasada sobre acero estructural.
Aspecto mate o turbio en zonas que deberían quedar lisas tras la soldadura.
Tipos de soldadura y materiales donde el decapante marca la diferencia
No todos los trabajos requieren decapado con la misma urgencia. En soldadura TIG sobre acero inoxidable es casi imprescindible: el calor concentrado y la ausencia de escoria visible no significan que el metal esté limpio, y los óxidos superficiales son suficientes para generar focos de corrosión a medio plazo. En tubería sanitaria o instalaciones de gas, donde la normativa exige superficies interiores sin contaminación, omitirlo directamente no es una opción.
En cambio, en soldadura MIG sobre acero al carbono para estructuras que luego van pintadas, el decapado puede ser optativo si el acabado superficial no es crítico. El contexto manda. Lo que sí conviene tener claro es que en metales como el aluminio, el cobre o el latón el tipo de producto cambia, y aplicar un decapante formulado para inoxidable puede hacer más daño que bien.
Decapante para soldadura en acero inoxidable: claves para no arruinar la pieza
El acero inoxidable es, con diferencia, el material que más respeto exige cuando tienes un decapante soldadura en la mano. Su capa de óxido de cromo protege el metal, pero también reacciona de forma distinta a los ácidos que el decapante emplea para limpiar. Si te pasas de tiempo de actuación o eliges el producto equivocado, puedes picarlo o alterar su acabado superficial de manera irreversible.
Por eso conviene conocer bien dos cosas antes de empezar: qué formato de producto se adapta mejor a tu trabajo y qué errores convierten una limpieza rutinaria en un problema serio.
Pasta decapante vs. gel decapante: cuál elegir según el trabajo
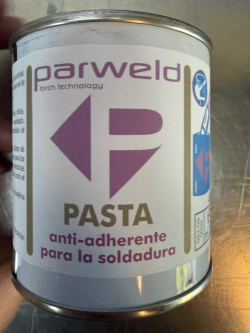
Ambos formatos contienen ácidos similares, habitualmente nítrico y fluorhídrico en proporciones controladas, pero su comportamiento sobre la pieza es distinto. La pasta es más densa y se queda donde la colocas, lo que la hace ideal para cordones verticales o zonas de difícil acceso donde el producto podría escurrir. El gel, al ser más fluido, cubre superficies amplias con más uniformidad y es más fácil de retirar después.
La elección depende sobre todo de la geometría de la pieza y del volumen de trabajo. Para una soldadura puntual en un tubo de acero 316L, la pasta da más control. Para limpiar una zona extensa tras soldar en TIG sobre una chapa plana, el gel resulta más práctico y homogéneo.
Tiempo de actuación: ni demasiado poco ni demasiado
El fabricante siempre indica un rango de minutos en el envase, y ese rango existe por algo. Con tiempos cortos el decapante no elimina completamente la zona oxidada ni la capa de coloración térmica. Con tiempos excesivos, el ácido ataca el metal base y deja marcas mate o micropicaduras que ningún pulido posterior corrige del todo.
Como norma general, las pastas de uso doméstico o de taller ligero suelen trabajar entre 5 y 30 minutos según la temperatura ambiente. En verano, con calor, el proceso se acelera; en invierno puede necesitar el extremo superior del rango. Comprueba siempre la ficha técnica del producto concreto que uses.
Neutralización: el paso que muchos saltean
Después de la actuación del ácido viene un enjuague abundante con agua, pero en acero inoxidable eso no siempre basta. Si el pH superficial no queda equilibrado, pueden quedar trazas activas que continúan atacando el metal durante horas. Muchos profesionales aplican una solución ligera de bicarbonato disuelta en agua para asegurarse de neutralizar cualquier residuo ácido antes del enjuague final.
Es un paso que lleva dos minutos y que marca la diferencia entre una pieza que aguanta décadas y una que empieza a mostrar manchas al mes de terminar el trabajo.
Errores comunes al limpiar soldaduras en acero inoxidable
Hay fallos que se repiten tanto en talleres pequeños como en instalaciones más grandes, y casi todos tienen en común la misma raíz: subestimar la reactividad del acero inoxidable frente a los ácidos.
Usar el mismo decapante que empleas en acero al carbono: las formulaciones no son intercambiables y pueden generar reacciones agresivas sobre el inoxidable.
Aplicar el producto con herramientas de acero al carbono: la contaminación cruzada introduce partículas que oxidan la superficie tratada en pocos días.
No proteger las zonas adyacentes al cordón: el ácido no distingue entre la zona afectada y el metal limpio de alrededor.
Retirar el decapante con un trapo seco en lugar de enjuagar con agua: arrastra el ácido pero no lo elimina, y puede extender la reacción.
Ignorar la temperatura de la pieza: aplicar el producto sobre metal todavía caliente acelera la reacción de forma incontrolada.
No usar guantes y protección ocular adecuados: los ácidos fluorhídrico y nítrico son corrosivos para la piel y las mucosas.
Paso a paso: ¿cómo aplicar el decapante de soldadura correctamente?
Ya sabes cuándo toca usarlo. Ahora viene la parte que marca la diferencia: aplicarlo bien. Un proceso mal ejecutado puede dejar residuos activos sobre la pieza o, peor, generar una zona de corrosión que no verás hasta semanas después.
Preparación, aplicación y neutralización: la secuencia que no debes saltarte
Antes de abrir el bote, limpia la superficie. Cualquier grasa, suciedad o humedad residual interfiere con la reacción química y provoca una actuación irregular del decapante soldadura. Un trapo limpio con disolvente neutro suele ser suficiente en la mayoría de trabajos.
Una vez limpia la pieza, aplica el producto con pincel o brocha de cerdas sintéticas, cubriendo bien el cordón de soldadura y la zona de afectación térmica. Deja actuar el tiempo indicado por el fabricante (generalmente entre dos y diez minutos, según el producto y el espesor del material). No frotes durante este tiempo. Después viene el paso que más gente se salta: la neutralización. Aclara con abundante agua limpia y, si el decapante es ácido, aplica una solución neutralizante antes del aclarado final. Sin este paso, el ácido sigue trabajando.
Limpia la superficie con disolvente antes de aplicar: la grasa anula la eficacia del producto.
Usa pincel de cerdas sintéticas, nunca metálicas, para evitar reacciones no deseadas.
Respeta el tiempo de actuación indicado por el fabricante; actuar antes reduce el resultado.
Neutraliza siempre con agua abundante al terminar, especialmente con decapantes ácidos.
Seca bien la pieza tras el aclarado para evitar oxidación prematura en la zona tratada.
Medidas de seguridad imprescindibles al manipular decapantes
Los decapantes para soldadura suelen contener ácidos fluorhídrico, nítrico o mezclas de ambos. Son productos agresivos. Trabajar sin protección adecuada no es una cuestión de prudencia excesiva, es un riesgo real para la piel y las vías respiratorias.
Usa siempre guantes de nitrilo grueso (no látex fino), gafas de protección química y, si trabajas en espacios cerrados, una mascarilla con filtro para vapores ácidos. Ventila el espacio de trabajo antes de empezar y durante toda la operación. Si el producto cae sobre la piel, aclara con agua corriente de inmediato durante al menos quince minutos y consulta la ficha de seguridad del fabricante. Ten esa ficha a mano antes de empezar, no después.
Elige el consumible adecuado para cada tipo de soldadura
Ya sabes cómo actúa el decapante y cuándo aplicarlo. Ahora viene la parte donde muchos cometen el error más caro: asumir que cualquier producto sirve para cualquier trabajo. No es así. Elegir bien depende de tres factores que conviene tener claros antes de abrir el catálogo.
Variables que determinan qué decapante necesitas
El material base es el primer filtro. Un decapante soldadura formulado para acero al carbono puede atacar de forma agresiva una pieza de aluminio o dejar residuos incompatibles con el acabado de un acero inoxidable 316L. Después viene el proceso: la soldadura TIG genera menos salpicaduras y óxidos que el MIG/MAG, así que el decapante necesario no tiene por qué ser igual de agresivo. Por último, piensa en el acabado final. Si la pieza va a quedar vista o requiere pintura, necesitas un decapante que no deje película ni altere el color base del metal.
El entorno de trabajo también importa (aunque se mencione menos). En espacios cerrados sin ventilación forzada, los productos con alto contenido en ácido fluorhídrico exigen protocolos que no todo taller puede garantizar. En esos casos, existen formulaciones de menor agresividad química que cumplen su función sin comprometer la seguridad del operario.
Material base: acero al carbono, inoxidable, aluminio o cobre requieren formulaciones distintas.
Proceso de soldadura: TIG, MIG/MAG y electrodo generan residuos con diferente composición.
Acabado final: piezas vistas o pintadas necesitan decapantes de bajo residuo.
Agresividad química: ajústala al grosor de la capa de óxido, no al máximo disponible.
Ventilación del taller: condiciona qué concentraciones ácidas puedes usar con seguridad.
¿Cómo leer el etiquetado técnico de un decapante para tomar la decisión correcta?
La ficha técnica de un decapante incluye siempre el rango de materiales compatibles, el tiempo de actuación recomendado y la forma de neutralización. Fíjate en esos tres datos antes que en el precio. Un producto que actúa en dos minutos sobre inoxidable y requiere solo aclarado con agua es mucho más operativo en producción que uno que necesita neutralizante específico y veinte minutos de espera.
Si quieres comparar opciones concretas antes de decidir, el catálogo de consumibles de soldadura de Comercial Distrival recoge productos filtrados por proceso y material, lo que ahorra bastante tiempo de búsqueda. Revisa siempre la ficha de seguridad (FDS) junto a la técnica: son documentos distintos y ambos necesarios para trabajar con garantías.
Materiales compatibles: comprueba que tu metal base aparece expresamente en la ficha.
Tiempo de actuación: busca el rango mínimo y máximo, no solo el valor medio.
Neutralización: anota si necesita producto adicional o basta con agua limpia.
Leave a Reply Cancel Reply