

¿Cuántas veces has abierto el gas, ajustado el manómetro a ojo y confiado en que «más o menos» sería suficiente? Un caudal mal calibrado no solo arruina el cordón de soldadura: puede generar porosidad invisible que compromete la resistencia de la unión sin que lo notes hasta que ya es tarde. Elegir bien el regulador adecuado marca la diferencia entre un resultado profesional y horas de retrabajo.
El problema es que la oferta de reguladores es amplia, y los parámetros de caudal y presión cambian según el proceso (TIG, MIG/MAG), el gas (argón, CO₂ o mezclas) y el diámetro de boquilla que uses. Este artículo te da los criterios exactos para tomar la decisión correcta sin depender de la prueba y el error.
¿Qué es un regulador de gas y por qué el caudal y la presión no son lo mismo?
Un regulador de gas hace dos cosas a la vez, y ahí está la trampa. Reduce la presión que sale de la botella hasta un nivel seguro y manejable, y permite ajustar cuánto gas fluye hacia la antorcha. Son dos funciones distintas, medidas por dos agujas distintas, con consecuencias distintas cuando las confundes. Y en taller se confunden más de lo que parece.
El error más habitual es tocar el ajuste de caudal pensando que se controla la presión de trabajo, o al revés. El resultado no es un fallo obvio: la soldadura sale, pero el cordón tiene porosidades, el baño queda desprotegido o el gas se consume el doble de rápido. Entender qué hace cada parámetro es el punto de partida para calibrar bien.
Presión de entrada vs. presión de trabajo: ¿qué mide cada aguja?
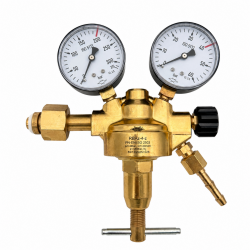
La aguja de la izquierda (en la mayoría de reguladores de doble manómetro) mide la presión residual dentro de la botella. Te dice cuánto gas te queda, no cuánto estás usando. Cuando esa aguja baja, la botella se está agotando. La aguja de la derecha mide la presión de trabajo, es decir, la presión a la que el gas sale del regulador hacia la manguera y la antorcha.
Esa presión de trabajo se expresa en bar y determina la fuerza con la que el gas llega al punto de soldadura. Pero presión alta no equivale a mayor protección del baño. Una presión excesiva puede generar turbulencias en la salida de la boquilla y arrastrar aire al interior del arco, justo lo contrario de lo que buscas.
Caudal en l/min: el parámetro que realmente controla la protección del baño
El caudal, medido en litros por minuto, es lo que determina si el gas envuelve bien el baño de fusión o no. No es la presión de trabajo: es el volumen de gas que llega por unidad de tiempo. En procesos TIG sobre acero inoxidable se trabaja habitualmente entre 6 y 12 l/min según el diámetro de la boquilla. En MIG/MAG los valores suelen ser algo superiores.
El medidor de caudal (el flotador en el rotámetro, si tu regulador lo lleva) es el que debes observar mientras soldas, no la aguja de presión de trabajo. Si el caudal cae porque la botella está casi vacía o porque hay una microfuga en la manguera, la protección se rompe aunque la presión marque valores aparentemente correctos.
¿Cómo elegir el caudal correcto según el proceso y el gas?
El caudal no es un valor fijo que puedas copiar de un manual genérico. Depende del proceso, del gas y de las condiciones concretas del taller. Conocer esa dependencia te ahorra muchos cordones defectuosos.
Caudal recomendado para soldadura TIG con argón puro
En TIG el argón puro protege la zona de fusión y el electrodo de tungsteno. El rango habitual se sitúa entre 6 y 12 litros por minuto, aunque la mayoría de los trabajos en acero inoxidable y aluminio de espesor medio se resuelven bien entre 8 y 10 l/min. Por debajo de 6 l/min la cobertura es insuficiente y el cordón oxida. Por encima de 12 l/min empiezas a crear turbulencias que introducen aire en la zona protegida.
La tobera condiciona mucho este rango. Una tobera de diámetro grande distribuye mejor el gas y permite trabajar en la parte baja del rango. Una tobera pequeña necesita algo más de caudal para garantizar la misma cobertura.
Caudal para MIG/MAG con mezclas argón-CO₂ y CO₂ puro
El proceso MIG/MAG trabaja con caudales algo más elevados, típicamente entre 12 y 20 l/min. La razón es sencilla: el hilo consumible crea más salpicaduras y perturbaciones en el baño, y la columna de gas necesita más volumen para mantener la protección estable.
Mezclas argón-CO₂ (Ar/CO₂)
Las mezclas más extendidas combinan argón con CO₂ en proporciones que van desde el 75/25 hasta el 92/8. El regulador de gas para estas mezclas debe estar calibrado para la densidad concreta de la mezcla. Si usas la escala de argón puro con una mezcla 75/25, la lectura del rotámetro se desvía y el caudal real no coincide con el indicado. Para acero al carbono con mezcla 75/25 el rango habitual es de 14 a 18 l/min.
CO₂ puro
El CO₂ puro es más denso que el argón y que las mezclas, por lo que a igual lectura de rotámetro el caudal másico real es mayor. En la práctica se trabaja en el extremo inferior del rango (12 a 15 l/min) y se obtiene buena protección. Su mayor inconveniente es el arco más agresivo y el mayor nivel de salpicaduras, lo que lo desplaza hacia aplicaciones donde el acabado superficial importa menos.
Factores que obligan a aumentar o reducir el caudal base
Una vez que tienes el rango de referencia para tu proceso y tu gas, hay condiciones de trabajo que te van a obligar a salirte de ese rango. Saber cuáles son te permite ajustar con criterio, no a ojo.
Corriente de aire: en talleres con ventilación activa o puertas abiertas, sube el caudal entre 2 y 4 l/min sobre el valor base.
Distancia boquilla-pieza: si la separas más de lo habitual, la cobertura se dispersa y necesitas compensar con algo más de caudal.
Diámetro de tobera: toberas grandes cubren mejor a caudales bajos; con toberas pequeñas el umbral mínimo efectivo sube.
Posición de soldadura: en vertical ascendente y techo el gas tiende a escapar antes; ajusta el caudal al alza con moderación.
Temperatura ambiente muy baja: el gas frío es más denso; en exterior en invierno verifica la cobertura real antes de soldar.
Regulador de argón CO₂: diferencias clave frente a otros reguladores
Un regulador de gas para argón puro o mezclas Ar/CO₂ no es intercambiable con el de oxígeno ni con el de acetileno. No es una cuestión de capricho del fabricante: cada gas tiene presiones de trabajo, propiedades físicas y riesgos distintos que obligan a diseños específicos. Usar el equipo equivocado no solo arruina el cordón; puede ser peligroso.
Si ya has leído cómo seleccionar el caudal según el proceso, el siguiente paso lógico es asegurarte de que el regulador que tienes delante está homologado para el gas que vas a usar. Para eso conviene conocer qué hace diferente a estos equipos respecto a los demás. Puedes ver una selección de reguladores de argón y CO₂ para soldadura antes de decidirte por uno.
Conexiones, roscas y homologaciones: ¿qué revisar antes de comprar?
En España y en el resto de la Unión Europea, las botellas de argón y mezclas Ar/CO₂ utilizan rosca W21,8x1/14" (también llamada G5/8"), que gira a la derecha. Las botellas de acetileno, en cambio, usan rosca a izquierda precisamente para impedir conexiones accidentales. El oxígeno tiene su propio estándar. Si intentas forzar una conexión incompatible, la rosca no entra o entra mal, y eso ya es señal suficiente para parar.
Las homologaciones que debes buscar en la etiqueta del regulador son la marca CE y, según el uso, la conformidad con la norma EN ISO 2503, que regula los reguladores de presión para gases en botellas. Un regulador sin esa referencia visible es un riesgo que no merece la pena asumir en el taller.
Rosca W21,8x1/14" (G5/8") a derechas: estándar para argón, CO₂ y mezclas Ar/CO₂ en la UE.
Rosca a izquierdas en acetileno: el sentido inverso es la barrera física que impide conectar gases incompatibles.
Marca CE obligatoria: sin ella, el regulador no ha pasado los controles mínimos de seguridad europeos.
Referencia EN ISO 2503: norma específica para reguladores de presión en botellas de gas a presión.
Materiales internos compatibles: el CO₂ puede generar humedad residual; comprueba que las juntas soporten esa condición.
Manómetro de argón CO₂: ¿cómo leer e interpretar las escalas?
Los reguladores para argón y mezclas llevan dos manómetros. El de la izquierda indica la presión de la botella en bar. El de la derecha muestra la presión de salida regulada hacia el equipo de soldadura. La diferencia clave está en la escala del flujómetro: en los modelos con caudalímetro integrado, la escala se expresa en litros por minuto (l/min), y esa es la que debes ajustar según el proceso.
Un detalle que confunde a mucha gente: con CO₂ líquido la presión se mantiene estable hasta que la fase líquida se agota, y entonces cae en picado. Si trabajas con CO₂ puro, no te fíes solo del manómetro para saber cuánto te queda.
Errores de calibración que destrozan la soldadura y ¿cómo evitarlos?
Una vez tienes claro cómo funciona tu regulador de gas y qué caudal pide cada proceso, el siguiente punto de fallo es la puesta a punto real en el taller. Ahí es donde muchos cordones se arruinan sin que el soldador entienda bien por qué.
Síntomas visibles de un caudal insuficiente o excesivo
El cordón no miente. Con caudal insuficiente aparece porosidad, a veces puntual y a veces distribuida por toda la pasada, porque el gas no desplaza bien el oxígeno y el nitrógeno del ambiente. Con caudal excesivo el problema cambia de cara: la turbulencia aspira aire en lugar de expulsarlo, y el resultado es prácticamente el mismo, porosidad y oxidación en la zona de fusión.
Aquí entra también el entorno. Una corriente de aire lateral de apenas unos metros por segundo basta para deshacer la cobertura gaseosa aunque el caudal esté bien ajustado. Antes de tocar el regulador, descarta esa causa.
Porosidad en el cordón: primer síntoma de cobertura gaseosa deficiente, ya sea por caudal alto o bajo.
Superficie del cordón con coloración azulada o grisácea en TIG sobre acero inoxidable: señal de oxidación por protección insuficiente.
Salpicaduras excesivas en MIG/MAG a veces indican turbulencia por caudal demasiado elevado, no solo problemas de tensión.
Revisa siempre las conexiones de la manguera antes de tocar el caudal; una microfuga imita exactamente los síntomas de caudal bajo.
Errores con la presión de trabajo y su impacto en el arco
Confundir la presión de salida del regulador con el caudal lleva a ajustes erróneos que el soldador atribuye al equipo o al gas. La presión de trabajo incorrecta afecta directamente a la estabilidad del arco: demasiado baja y el flujo se vuelve irregular; demasiado alta y aparecen los problemas de turbulencia descritos antes.
El error más habitual es ajustar la presión en frío (con la pistola cerrada) y no volver a comprobarlo con el gas fluyendo. La caída de presión dinámica puede ser apreciable según el estado de la manguera y de la pistola. Ajusta siempre con el circuito abierto y en las condiciones reales de trabajo.
Botella, regulador y equipo: la combinación que no debes improvisar
Elegir el regulador de gas correcto es solo la mitad del trabajo. La otra mitad está en la botella que lo alimenta. Cuando ambos no están pensados como conjunto, el ajuste de caudal que hiciste con tanto cuidado en los apartados anteriores pierde buena parte de su sentido.
La presión de entrada varía según el tipo de botella, el gas que contiene y su nivel de llenado. Si el regulador no está dimensionado para ese rango, trabaja fuera de sus condiciones óptimas. No falla de forma dramática, sino de forma silenciosa: caudal inestable, lecturas de manómetro que engañan, cordones que varían sin causa aparente.
Compatibilidad entre botella y regulador: presiones de entrada habituales
Las botellas de argón y de mezclas argón/CO₂ trabajan típicamente a presiones de llenado de entre 150 y 200 bar, según el fabricante y la capacidad del recipiente. El regulador debe admitir ese rango en su entrada sin que la aguja del manómetro de alta presión llegue al tope. Una botella de CO₂ puro almacena el gas en fase líquida y presenta una presión de vapor que depende de la temperatura ambiente, no del nivel de llenado.
Otro punto que se pasa por alto es la presión residual. Cuando la botella se acerca al vacío, la presión de entrada cae y el regulador puede dejar de mantener la salida estable. Lo práctico es no apurar la botella hasta cero y cambiarla antes de que la presión residual comprometa el proceso. Si quieres explorar las opciones disponibles según tipo de gas y capacidad, botellas de gas para soldadura sin alquiler es donde encontrarás el catálogo completo.
Argón y mezclas Ar/CO₂: presión de llenado habitual entre 150 y 200 bar.
CO₂ puro: presión variable según temperatura, no según nivel de llenado.
Acetileno: nunca superar 1,5 bar en la salida; regulador específico obligatorio.
Presión residual baja puede desestabilizar el caudal de salida aunque el manómetro no marque cero.
Revisa siempre que el rango de entrada del regulador cubra la presión máxima de la botella.
¿Cuándo tiene sentido cambiar de regulador al cambiar de gas o proceso?
La respuesta corta: casi siempre que cambies el gas, deberías revisar si el regulador sigue siendo adecuado. Un regulador homologado para argón puede funcionar correctamente con mezclas Ar/CO₂ si la conexión de rosca es compatible y el rango de presiones coincide. Pero si pasas de soldadura MIG con mezcla a oxicorte, no hay margen de duda: el regulador de gas para soldadura protectora y el de oxígeno son equipos distintos, con roscas distintas precisamente para evitar conexiones cruzadas.
El proceso también influye. TIG con argón puro a caudales bajos y MIG con mezcla a caudales más altos exigen rangos de regulación diferentes. Un regulador con escala hasta 20 l/min puede quedarse corto si el proceso o la tobera demandan más. Cambiar de proceso es una buena ocasión para revisar si el regulador actual cubre el nuevo rango sin trabajar en los extremos de su escala.
Elige tu regulador ahora: criterios de compra sin rodeos
Ya tienes los conceptos claros: presión, caudal, compatibilidad con la botella y los errores que conviene evitar. Ahora toca convertir todo eso en una decisión concreta. Porque un regulador de gas mal elegido no es solo dinero mal gastado, es tiempo perdido en ajustes y cordones que no salen.
Checklist antes de añadir un regulador al carrito
Antes de pulsar 'comprar', repasa estos puntos en orden. Si alguno no lo tienes resuelto, la respuesta no es elegir al azar, es buscar la ficha técnica de tu equipo o consultarlo con el proveedor.
¿Tu proceso es TIG, MIG o MAG? El caudal de trabajo recomendado varía según la técnica y el material base.
¿Qué gas usas? Argón puro, CO₂ puro o mezcla Ar/CO₂ tienen conexiones y materiales internos distintos. No son intercambiables.
¿La rosca del regulador es compatible con la válvula de tu botella? Comprueba el tipo antes de pedir.
¿El manómetro de caudal mide en l/min o en bar? Para soldadura, necesitas lectura directa en litros por minuto.
¿Trabajas en exterior o con variaciones de temperatura? Algunos modelos aguantan mejor condiciones exigentes.
¿Necesitas dos manómetros (presión de botella + caudal de salida) o te basta con uno? Para uso profesional, dos es lo habitual.
¿Qué incluye un buen regulador argón CO₂ para soldadura profesional?
Un regulador para mezclas de argón y CO₂ debe tener el cuerpo y los sellos preparados para soportar CO₂ sin deteriorarse con el tiempo. Los modelos de calidad incorporan manómetro de presión de botella y fluxómetro de caudal con escala en l/min, además de rosca W 21,8, la estándar europea para gases inertes y mezclas de soldadura.
En Comercial Distrival puedes filtrar por tipo de gas y proceso para encontrar el modelo que encaja con tu equipo sin tener que revisar diez fichas técnicas a mano. Si tu taller trabaja con varias mezclas, merece la pena tener reguladores dedicados para cada una en lugar de reutilizar el mismo con adaptadores.
Leave a Reply Cancel Reply