
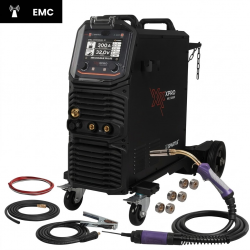
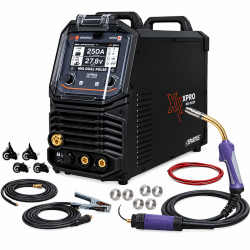
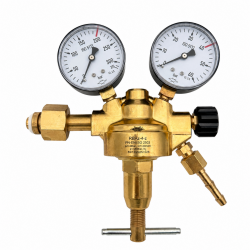

¿Alguna vez has terminado una soldadura TIG en acero inoxidable y te has encontrado con oxidación, porosidad o un cordón gris y opaco? El problema casi siempre está en el gas, no en la técnica. El argón es el gas de protección más usado en soldadura de precisión, pero elegirlo mal (o sustituirlo por mezclas inadecuadas) arruina el trabajo independientemente de lo que sepa el soldador.
Hay una creencia extendida: cualquier gas inerte vale para cualquier proceso. No es así. El argón tiene propiedades físicas y electroquímicas concretas que lo hacen insustituible en determinados materiales y aplicaciones, y prescindible (o incluso perjudicial) en otras. Entender cuándo y por qué usarlo marca la diferencia entre una unión homologable y una que hay que repasar.
¿Qué hace al argón diferente de otros gases de soldadura?
El argón es un gas noble. Eso, que suena casi filosófico, tiene consecuencias técnicas muy concretas cuando hablamos de argón soldadura: no reacciona con el metal fundido, no oxida el baño y no altera la composición del cordón. El CO₂ o las mezclas activas, en cambio, sí participan químicamente en el proceso, lo que modifica el arco, la salpicadura y el acabado final.
Pero la inercia no es la única propiedad que importa aquí. La conductividad térmica y la densidad del argón configuran un comportamiento específico en el arco que conviene entender antes de elegir el gas para cada trabajo.
Argón puro frente a mezclas: ¿qué cambia en el arco?
El argón puro genera un arco estrecho y estable, con una transferencia de calor muy concentrada. Eso favorece cordones limpios y bien definidos, especialmente en metales sensibles a la oxidación como el aluminio o el titanio. El helio produce un arco más caliente y con mayor penetración, pero también más errático y difícil de controlar.
Cuando se añade CO₂ a la mezcla, el arco se vuelve más enérgico y la penetración aumenta. Útil en acero al carbono, pero a costa de más salpicaduras y un cordón menos fino. El argón puro mantiene esa calma en el arco que los procesos de precisión necesitan.
El argón puro no reacciona con el metal: el baño de fusión queda sin contaminar desde el inicio.
El helio da más temperatura de arco, pero exige mayor habilidad del soldador para controlarlo.
Añadir CO₂ a la mezcla aumenta la penetración y reduce el coste, aunque sube la salpicadura.
Las mezclas argón/helio combinan estabilidad y calor: se usan en aluminio grueso o cobre.
El argón puro produce un arco silencioso y predecible, ventaja clara en soldadura orbital o robotizada.
¿Por qué la densidad del argón protege mejor el baño de fusión?
El argón es notablemente más denso que el aire. Esa diferencia hace que, al salir por la tobera, el gas desplace el oxígeno y el nitrógeno de la zona de soldadura y los mantenga fuera durante más tiempo. El helio es mucho más ligero y se dispersa antes, lo que obliga a trabajar con caudales más altos para conseguir una protección equivalente.
En posiciones horizontales o ligeramente inclinadas, esta densidad actúa casi como una manta que cae sobre el cordón. En la práctica, se traduce en menos porosidad y menos inclusiones gaseosas en el metal depositado, dos defectos que el ojo no detecta pero que los ensayos no destructivos sí revelan.
El argón es más pesado que el aire, por eso desciende y cubre el baño sin necesidad de caudales exagerados.
El helio, al ser más ligero, necesita más flujo para proteger la misma área de soldadura.
En posición plana, la densidad del argón actúa como barrera natural frente a la atmósfera circundante.
Los procesos donde el argón es la elección correcta
Conocer las propiedades del argón es el primer paso. El segundo es saber exactamente en qué procesos ese gas deja de ser una opción teórica y se convierte en la respuesta técnicamente correcta. No todos los procesos se comportan igual, y elegir mal el gas puede arruinar una soldadura aunque el soldador tenga años de experiencia.
Soldadura TIG: el terreno natural del argón puro
En TIG, el argón puro es prácticamente el estándar. El proceso trabaja con electrodos de wolframio no consumibles y exige una atmósfera completamente inerte para que el electrodo no se oxide y el arco permanezca estable. Cualquier traza de gas reactivo contamina el baño de fusión y deteriora el cordón. Por eso el gas argon para soldadura TIG no admite sustitutos fáciles en la mayoría de aplicaciones: la pureza del argón garantiza ese entorno controlado que el proceso requiere.
El resultado visible es un cordón limpio, estrecho y con muy poco salpicado. Para trabajos de precisión, acabados estéticos o uniones en materiales sensibles, esa limpieza no es un lujo sino un requisito funcional.
Soldadura MIG/MAG: ¿cuándo el argón puro no basta y cuándo sí?
MIG con aluminio: argón puro sin concesiones
El aluminio es el caso en el que el argón puro sí tiene sentido también en MIG. La transferencia de metal con aluminio requiere un arco suave y estable, y el argón lo proporciona sin introducir reacciones no deseadas con el material base. Las mezclas con CO₂ generarían porosidad y un cordón inaceptable en este metal.
MAG con acero: las mezclas toman el relevo
Con acero al carbono en MAG, el argón puro queda corto. La penetración es insuficiente y la transferencia resulta inestable sin algo de CO₂ en la mezcla. Las mezclas de argón con proporciones variables de CO₂ resuelven esa limitación sin abandonar del todo las ventajas del argón. La clave en MIG/MAG no es elegir argón o no elegirlo, sino saber en qué porcentaje entra en la mezcla según el material.
Aluminio, inoxidable y titanio: materiales que exigen argón
Hay tres materiales donde la pregunta sobre qué gas usar tiene respuesta casi cerrada. El aluminio, el acero inoxidable y el titanio comparten una característica: son especialmente vulnerables a la contaminación atmosférica durante la fusión. En la soldadura con argón puro para soldar inoxidable, la inercia del gas impide la oxidación del cromo, que es precisamente el elemento que otorga al inoxidable su resistencia a la corrosión.
El titanio lleva esta exigencia todavía más lejos. Necesita cobertura gaseosa no solo en el baño de fusión, sino también en las zonas que acaban de solidificar y aún están calientes. Para eso se usan toberas de gas de arrastre adicionales, siempre con argón. El argón soldadura en estos materiales no es una preferencia técnica: es una condición para que la unión sea funcional.
Acero inoxidable: el argón puro en TIG protege el cromo y evita la oxidación intergranular.
Aluminio: sensible a la humedad y al oxígeno, requiere argón puro tanto en TIG como en MIG.
Titanio: necesita cobertura de argón también en zonas adyacentes al cordón recién solidificado.
En estos tres materiales, las mezclas con CO₂ generan defectos que no se corrigen en posproducción.
Errores que arruinan una soldadura aunque uses argón
El gas puede ser el correcto y el cordón salir igual de mal. En la práctica del argón soldadura, los defectos más frustrantes no vienen de elegir el gas equivocado, sino de usarlo mal. Un caudal desajustado, una torcha demasiado alejada o una botella contaminada son suficientes para que la protección gaseosa falle sin que lo veas venir.
Caudal de gas: el equilibrio que pocos ajustan bien
Más caudal no significa más protección. Con un caudal excesivo, el argón sale con tanta turbulencia que arrastra aire ambiente hacia el baño de fusión en lugar de desplazarlo. El resultado es similar al de un caudal insuficiente: porosidad y oxidación. En TIG con boquilla estándar, un rango de 8 a 12 litros por minuto suele ser el punto de partida, aunque cualquier corriente de aire en el taller obliga a subir ese valor.
La distancia de la torcha al material también entra aquí. Si la separas demasiado, la columna de gas se dispersa antes de cubrir el baño. Si la acercas en exceso, contaminas el electrodo y pierdes la protección por el calor acumulado en la boquilla.
Un caudal demasiado alto genera turbulencias que introducen aire en el baño de fusión.
Un caudal demasiado bajo deja el baño expuesto al oxígeno y al nitrógeno del ambiente.
Las corrientes de aire en el taller pueden exigir caudales más altos o pantallas de protección.
La distancia torcha-pieza afecta directamente a la eficacia de la cobertura gaseosa.
Una boquilla sucia o con salpicaduras deforma el flujo de gas aunque el caudal sea correcto.
Señales visuales de una protección gaseosa deficiente
El cordón te avisa antes de que lo midas. Una superficie rugosa con aspecto mate o grisáceo en acero inoxidable indica oxidación activa durante la soldadura. En aluminio, una costra oscura y quebradiza alrededor del cordón es señal de que el argón no llegó a tiempo o no cubrió el área con suficiente amplitud.
La porosidad visible, esos pequeños cráteres o burbujas en la superficie del cordón, suele tener su origen en contaminación gaseosa o en humedad. Antes de culpar al material base, revisa la botella: una botella con trazas de humedad puede generar estos defectos de forma sistemática. Abrir y cerrar el grifo con brusquedad también introduce perturbaciones en el flujo que afectan al primer segundo de arco, justo cuando el baño es más vulnerable.
¿Cuándo el argón no es la respuesta?: casos donde otras mezclas ganan
Elegir bien un gas de protección es precisamente lo que separa a quien suelda de quien suelda bien. Y parte de esa elección consiste en saber cuándo el argón soldadura no es la herramienta más adecuada, por muy versátil que sea en TIG o en inoxidable.
Acero al carbono en MIG: el caso del CO₂ y las mezclas tricomponente
Cuando trabajas acero al carbono con proceso MIG, el argón puro presenta un problema práctico: genera un arco inestable y una transferencia de metal deficiente en ese material. El CO₂ puro, en cambio, produce mayor penetración y un cordón más ancho, lo que resulta conveniente en piezas de estructura o en chapistería gruesa donde el acabado superficial importa poco.
Las mezclas tricomponente (argón con CO₂ y pequeñas proporciones de oxígeno) ofrecen un punto intermedio interesante: estabilizan el arco, reducen las salpicaduras respecto al CO₂ puro y mantienen una penetración aceptable. Si tu taller trabaja acero al carbono con frecuencia, puedes consultar el catálogo de botellas de gas para soldadura sin alquiler para comparar opciones de mezcla sin comprometerte con un contrato mensual.
Velocidad de soldadura y penetración: variables que cambian la ecuación
En producción industrial donde la velocidad importa, el CO₂ y las mezclas con mayor proporción de este gas suelen ganar la partida. El CO₂ conduce mejor el calor al baño de fusión, lo que permite avanzar más rápido sin perder fusión lateral. Con argón puro en MIG sobre acero al carbono, necesitarías ajustar parámetros de forma más exigente para conseguir el mismo resultado.
La penetración profunda en uniones en T o en cordones de raíz es otro terreno donde las mezclas con CO₂ tienen ventaja real. No es que el argón falle: es que no fue pensado para ese trabajo. Un profesional que entiende esto no descarta el argón, sino que lo reserva para donde realmente brilla.
¿Cómo elegir la botella de argón adecuada para tu taller o obra?
Elegir mal el formato de botella es uno de esos errores silenciosos que no arruinan una soldadura de golpe, pero sí encarecen el mes. La decisión depende de tres variables concretas: la pureza que exige tu proceso, el volumen de gas que consumes y la frecuencia con la que trabajas.
Pureza del argón: grados comercial, soldadura e industrial
El argón se comercializa en distintos grados de pureza, y la diferencia importa. El grado soldadura (habitualmente denominado 4.6, es decir, 99,996% de pureza) es el estándar para TIG sobre acero inoxidable o aluminio, donde cualquier traza de humedad u oxígeno genera porosidad. El grado industrial, algo menos refinado, puede ser suficiente para procesos menos exigentes, pero en argón soldadura TIG de precisión conviene no arriesgar.
La pureza viene siempre indicada en la etiqueta de la botella y en la ficha técnica del suministrador. Revísala antes de conectar la manguera, no después.
Grado 4.6 (99,996% pureza): el más habitual para TIG sobre inoxidable y aluminio.
Grado 4.5 (99,995%): válido para MIG con mezclas argón/CO₂ en acero al carbono.
Grado industrial: aceptable en procesos de baja exigencia o purga de tuberías.
La humedad residual es el enemigo principal: afecta al arco antes de que lo notes a simple vista.
Formato de botella según volumen de trabajo
Las botellas de argón se presentan en distintas capacidades y la presión de llenado estándar ronda los 200 bar. Un taller que suelda a diario necesita calcular su consumo real antes de elegir: con un caudal de 10 litros por minuto, una botella de 50 litros a 200 bar da para unas 16 horas de arco activo, que en la práctica se traducen en bastante menos tiempo si sumas paradas, cambios de pieza y preparación.
Para uso recurrente, la opción sin alquiler es la que más sentido tiene a medio plazo. Pagas la botella una vez y solo recargas el gas, sin cuotas mensuales que se acumulen aunque el taller esté parado. Si quieres comparar formatos disponibles y sus condiciones, el catálogo de botellas de argón sin alquiler de Comercial Distrival es un buen punto de partida para hacer números reales.
Botella de 10 L: para trabajos esporádicos, obras puntuales o espacios con poco almacenamiento.
Botella de 20 L: equilibrio entre autonomía y manejabilidad; válida para talleres medianos.
Botella de 50 L: la más eficiente en coste por litro para uso intensivo y continuo.
Sin alquiler: evita cuotas fijas cuando el taller para por vacaciones o falta de encargos.
Presión de llenado estándar 200 bar: comprueba que tu manorreductor esté homologado para esa presión.
Decide con seguridad: tu checklist antes de abrir el gas
Ya tienes el contexto: sabes cuándo el argón soldadura es la elección correcta, cuándo no lo es y qué botella encaja en tu taller. Ahora solo falta un último repaso antes de encender el equipo. Un par de minutos revisando estos puntos puede evitarte una pieza defectuosa o una tarde perdida.
Si en alguno de los puntos siguientes tienes dudas reales, lo mejor es que consultes con un especialista antes de arrancar. No es falta de experiencia; es criterio profesional.
Lista de verificación antes de soldar con argón
Confirma que el gas es el correcto para tu proceso: argón puro para TIG e inoxidable en MIG, mezcla Ar/CO₂ para acero al carbono en MIG.
Revisa la presión de la botella antes de empezar. Quedarte sin gas a mitad de cordón arruina la soldadura.
Ajusta el caudal según el proceso y el entorno: entre 8 y 15 l/min en condiciones normales, más si hay corriente de aire.
Comprueba que la torcha, las conexiones y las mangueras no tienen fugas ni suciedad que pueda contaminar el baño.
Verifica que el electrodo (en TIG) está correctamente afilado y que el diámetro corresponde al material y al espesor.
Asegúrate de que el certificado de pureza de la botella es el adecuado para tu aplicación, especialmente si soldas titanio o aluminio aeronáutico.
¿Cuándo consultar con un especialista en gases técnicos?
Hay situaciones donde la elección del gas no es obvia. Si trabajas con materiales poco habituales (aleaciones de níquel, cobre-berilio, aceros dúplex), si tu proceso exige certificación o si vas a cambiar de proveedor de gas, hablar con un técnico te ahorra errores costosos. Los distribuidores especializados conocen las fichas técnicas de cada mezcla y pueden orientarte sin rodeos.
Si necesitas botellas de argón sin coste de alquiler para uso recurrente en taller u obra, consulta el catálogo de botellas de argón sin alquiler de Comercial Distrival. Encontrarás distintos formatos y purezas para que elijas sin atarte a contratos que encarecen el consumo a largo plazo.
Leave a Reply Cancel Reply